4刃直柄长刃平头硬质合金立铣刀产品描述
4刃直柄长刃平头硬质合金立铣刀是一款专注于高精度侧面、台阶及直角加工的钨钢切削工具。刀具采用 4 刃对称布局,搭配长刃结构,在保证切削刚性的同时,可高效处理深腔、深台阶等复杂加工场景;直柄设计适配主流机床夹头,无需额外适配配件。尺寸公差严格把控,直径小于 12mm 时,公差为 0/-0.02mm;直径大于 12mm 时,公差为 0/-0.03mm,确保加工件尺寸一致性。刀刃经特殊涂层处理(如 TiAlN 涂层,具体可根据材质选型),具备优异的耐磨性和耐高温性,适用于钢、铸铁、铝合金等多种材质的中高硬度切削,是模具制造、机械零部件加工的核心工具之一
4刃直柄长刃平头硬质合金立铣刀-JYC金裕昌

- 柄径(mm):3mm – 20mm
- 刃径(mm):6mm 8mm 10mm 12mm 14mm 16mm 20mm
- 切削长度(mm):12mm – 55mm
- 全长(mm):75mm – 150mm
- 刃数:4 刃
- 硬度:HRC 45 / 55 / 60 / 65
- 最小起订量:标准品1支 / 定制品1–50支
- 质量标准:DIN 6537 和 DIN 6535-HA
4刃直柄长刃平头硬质合金立铣刀产品详情
| 品牌 | JYC 硬质合金 |
| 型号 | 4刃直柄长刃平头硬质合金立铣刀 |
| 产品编号 | NCG-4EL-D3-20 |
| 材质 | 钨钴硬质合金(WC-Co) |
| 钴含量 | 可选 6%–12%,常用 10%、12% |
| 材料硬度 HV30 | 可选 1660–2000,常用 1660、1700、1780 |
| 牌号 | YG6 / YG8 / YL10.2 / YK20UF / YK25UF / YK30SF |
| 涂层 | 无涂层 / TiAlN / AlTiN / DLC |
| 晶粒度 | 0.2–1.0μm,常用 0.4um、0.5um、0.7um |
| 密度 | 14.2–14.90 g/cm³,常用 14.2g/cm³、14.5g/cm³ |
| 齿形 | 螺旋齿 |
| 齿距 | 疏齿 |
| 成品检验类型 | 100% 检验(外观检验 & 功能检验) |
| 原材料可追溯性 | 是 |
| 公差 | h6 |
| 定制服务 | 支持 |
| 激光LOGO | 支持 |
| 最小起订量 | 标准品1支 / 定制品1–50支 |
| 交货期 | 现货3–5天 / 定制7–30天 |
| 认证 | ISO 9001 / ISO 14001 / ISO 45001 / ISO 50001 / COC |
| 定制服务 | 支持 OEM / ODM |
4刃直柄长刃平头硬质合金立铣刀产品特点
- 高刚性切削:4 刃设计提升切削稳定性,减少加工振动,相比 2 刃钨钢平底铣刀可承受更大进给量,降低刀具磨损。
- 长刃高效加工:长刃结构适配深腔、深台阶加工场景,无需频繁调整刀具位置,提升单次加工效率。
- 精准尺寸控制:严格遵循公差标准(D<12 为 0/-0.02mm,D>12 为 0/-0.03mm),保障加工件尺寸精度。
- 直柄通用适配:直柄设计兼容多数通用机床夹头,无需额外定制刀柄,降低设备适配成本。
- 平头直角成型:平头刀刃可精准加工直角面,避免圆角残留,满足高精度直角加工需求。
- 定制:支持OEM/ODM,可定制直径、长度、涂层、牌号
适用范围:
| 加工类型 | 适用场景 | 适配材质 |
|---|---|---|
| 侧面加工 | 工件侧面铣削、平面精修、侧壁轮廓成型 | 钢、铸铁、铝合金、铜合金 |
| 台阶加工 | 多台阶零部件台阶面铣削、深台阶一次成型 | 结构钢、不锈钢、模具钢 |
| 直角加工 | 直角槽加工、直角面精铣、无圆角直角成型 | 高强度合金、工具钢、航空铝合金 |
4刃直柄长刃平头硬质合金立铣刀可选规格:
| NO. | 产品编号 Order Product No. | Size 尺寸 (mm) | 刃数 Flutes Z | |||
|---|---|---|---|---|---|---|
| 刃径 D | 柄径 Handle D. | 刃长 Cutting Length | 全长 Total Length | |||
| 1 | NCG-4EL-D3.0 | 3 | 6 | 12 | 75 | 4 |
| 2 | NCG-4EL-D4.0 | 4 | 6 | 15 | 75 | 4 |
| 3 | NCG-4EL-D5.0 | 5 | 6 | 20 | 75 | 4 |
| 4 | NCG-4EL-D6.0 | 6 | 6 | 20 | 75 | 4 |
| 5 | NCG-4EL-D8.0 | 8 | 8 | 25 | 100 | 4 |
| 6 | NCG-4EL-D10.0 | 10 | 10 | 30 | 100 | 4 |
| 7 | NCG-4EL-D12.0 | 12 | 12 | 35 | 100 | 4 |
| 8 | NCG-4EL-D14.0 | 14 | 14 | 40 | 100 | 4 |
| 9 | NCG-4EL-D16.0 | 16 | 16 | 50 | 150 | 4 |
| 10 | NCG-4EL-D20.0 | 20 | 20 | 55 | 150 | 4 |
* 非标尺寸可按需定制,欢迎联系我们获取报价,我们将在24小时内回复您。
被加工材料适用表
◎ = 非常适合 ○ = 适合 — = 不适用
| 碳素钢 | 合金钢 | 预硬钢 / 淬硬钢 | 不锈钢 | 铸铁·球墨铸铁 | 铜合金 | 铝合金 | 钛合金 | 耐热合金 | |||
|---|---|---|---|---|---|---|---|---|---|---|---|
| ~45HRC | ~50HRC | ~55HRC | ~68HRC | ||||||||
| ◎ | ◎ | ◎ | ○ | — | — | ○ | ◎ | — | — | — | — |
包装与交货
| 包装方式 | 独立塑料管 + 泡沫盒 |
| 出货港口 | 深圳 / 广州 / 上海 |
| 交货期 | 现货3–5天 / 定制7–30天 |
| 运输方式 | DHL / FedEx / UPS / 海运 |
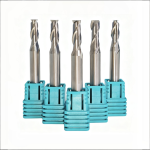
4刃直柄长刃平头硬质合金立铣刀图片


4刃直柄长刃平头钨钢立铣刀购买注意事项
明确尺寸公差需求:根据加工件直径要求选择对应公差规格,避免因公差不符导致加工精度不达标(如 D=10mm 选 0/-0.02mm 公差,D=15mm 选 0/-0.03mm 公差)。
确认刀具材质:加工软质材料(如铝合金)可选高速钢材质,加工硬质材料(如模具钢)需选硬质合金材质,避免刀具快速磨损。
检查刀柄精度:直柄圆柱度需符合标准,若刀柄存在变形,会导致装夹松动,影响加工精度。
核实涂层类型:根据切削温度选择涂层,如高温切削(不锈钢加工)选 TiAlN 涂层,常温切削(铝合金加工)选 ZrN 涂层。
选择正规品牌:避免购买无品牌、无规格标识的产品,此类产品公差、材质无保障,易引发加工事故。
4刃直柄长刃平头钨钢立铣刀选型方案
1. 按加工材质选型
- 铝合金 / 铜合金(软质材料):推荐高速钢(HSS)材质 4 刃直柄长刃平头立铣刀,性价比高,切削阻力小。
- 结构钢 / 不锈钢(中硬材料):推荐硬质合金(WC-Co)材质,搭配 TiCN 涂层,提升耐磨性和抗冲击性。
- 模具钢 / 高强度合金(硬质材料):推荐超细晶粒硬质合金材质,搭配 TiAlN 涂层,可承受高温高压切削。
2. 按加工精度选型
- 粗加工(公差要求 ±0.05mm 以上):选择刃口未精磨的经济型钨钢铣刀,降低成本。
- 半精加工:选择标准精度铣刀,确保基础尺寸达标。
- 精加工(公差要求 ±0.05mm 以下):必须选择符合公差标准(D<12 0/-0.02mm;D>12 0/-0.03mm)的高精度铣刀,且需检查刀具跳动量(≤0.005mm)。
3. 按加工深度选型
- 浅加工(加工深度≤5 倍刀具直径):选择常规长刃钨钢铣刀(刃长为直径 1.5-2 倍)。
- 深加工(加工深度 > 5 倍刀具直径):选择超长刃硬质合金铣刀(刃长为直径 3-4 倍),并搭配刚性夹头,防止刀具颤振。
4刃直柄长刃平头钨钢立铣刀失败案例
案例 1:材质选型错误导致刀具崩刃
- 场景:用高速钢材质铣刀加工 HRC50 的模具钢。
- 原因:高速钢硬度(HRC62-65)虽高于模具钢,但高温红硬性差,切削时温度升高导致刀刃软化,受力后崩刃。
- 解决方案:更换为超细晶粒硬质合金 + TiAlN 涂层的 4 刃钨钢铣刀,同时降低进给量(从 100mm/min 降至 60mm/min)。
案例 2:刀柄装夹不当导致直角加工出现圆角
- 场景:直柄硬质合金铣刀装夹时未清理夹头内杂质,导致刀柄倾斜。
- 原因:刀柄倾斜使刀刃与工件接触面偏移,直角加工处出现 R0.2mm 圆角,不符合无圆角设计要求。
- 解决方案:装夹前清理夹头杂质,使用百分表校正刀柄跳动量(确保≤0.005mm),再进行加工。
Q: 4刃直柄长刃平头硬质合金立铣刀能加工不锈钢吗?
A: 可以,需选择硬质合金材质 + TiAlN 涂层的型号,搭配合理切削参数(转速 800-1200r/min,进给量 50-80mm/min),避免刀具过热磨损
Q: 直柄钨钢铣刀装夹后有跳动,会影响直角加工精度吗?
A: 会。若跳动量超过 0.01mm,加工的直角面会出现倾斜或圆角,建议用百分表校正夹头和刀柄,确保跳动量≤0.005mm
Q: 4刃直柄长刃平头硬质合金立铣刀怎么用?
A: 这款4刃长刃平头铣刀适用于加工中心、铣床,多用于侧面、台阶、直角清角及深腔深加工。使用前需清理夹头、校正刀具跳动。加工硬料采用分层下刀、降低进给转速;加工铝铜软料可适当提速,避免粘刀积屑,保障加工精度。
看得见的品质,值得信赖
01
下单前请确认刀具尺寸、涂层类型及材料匹配性。
02
硬质合金立铣刀较脆 — 避免撞击,存放于干燥、安全的地方。
03
确保使用合适的切削参数(速度、进给量、切深),以获得最佳性能与刀具寿命。
04
操作切削刀具时,请佩戴安全防护用具(护目镜、手套)。
05
如果不确定该选哪种类型,欢迎联系我们获取专业推荐。
采购信息
售后支持: 我们提供技术指导,并对任何产品或使用问题快速响应。
起订量与定制: 大部分型号均有现货。可定制标识、尺寸或包装 — 定制前请先咨询。
物流运输: 支持快递、航空及海运。运输时间因地区及订购数量而异。
质量保证: 所有刀具发货前均经过检验。可根据要求提供 SGS 和 ISO 证书。
退换与保修: 因制造问题导致的缺陷或损坏产品,可更换。
4刃直柄长刃平头硬质合金立铣刀深腔模具CNC铣刀-JYC金裕昌

4刃直柄长刃平头硬质合金铣刀,专为深腔、深槽及侧铣精加工设计。四刃不等齿距结构,高刚性防震动,适用高硬度钢模具加工。直柄通用CNC夹头,尺寸公差严控,提升加工效率与表面质量。JYC金裕昌硬质合金
Product SKU: NCG-4EL-D3-20
Product Brand: JYC金裕昌
Product Currency: USD
Product Price: 28
Price Valid Until: 2036-5-23
Product In-Stock: InStock
4.78


Request a Quote for Carbide Tools